
L'atelier › Injection de cire
Injection de cire
L'injection de cire est le geste qui transforme un moule en caoutchouc silencieux en une petite armée de répliques prêtes à devenir métal. C'est l'une des premières étapes de la fonte à la cire perdue, discrète mais décisive : la qualité de la cire conditionne celle du bijou final. Voyons comment l'artisan procède, pas à pas.
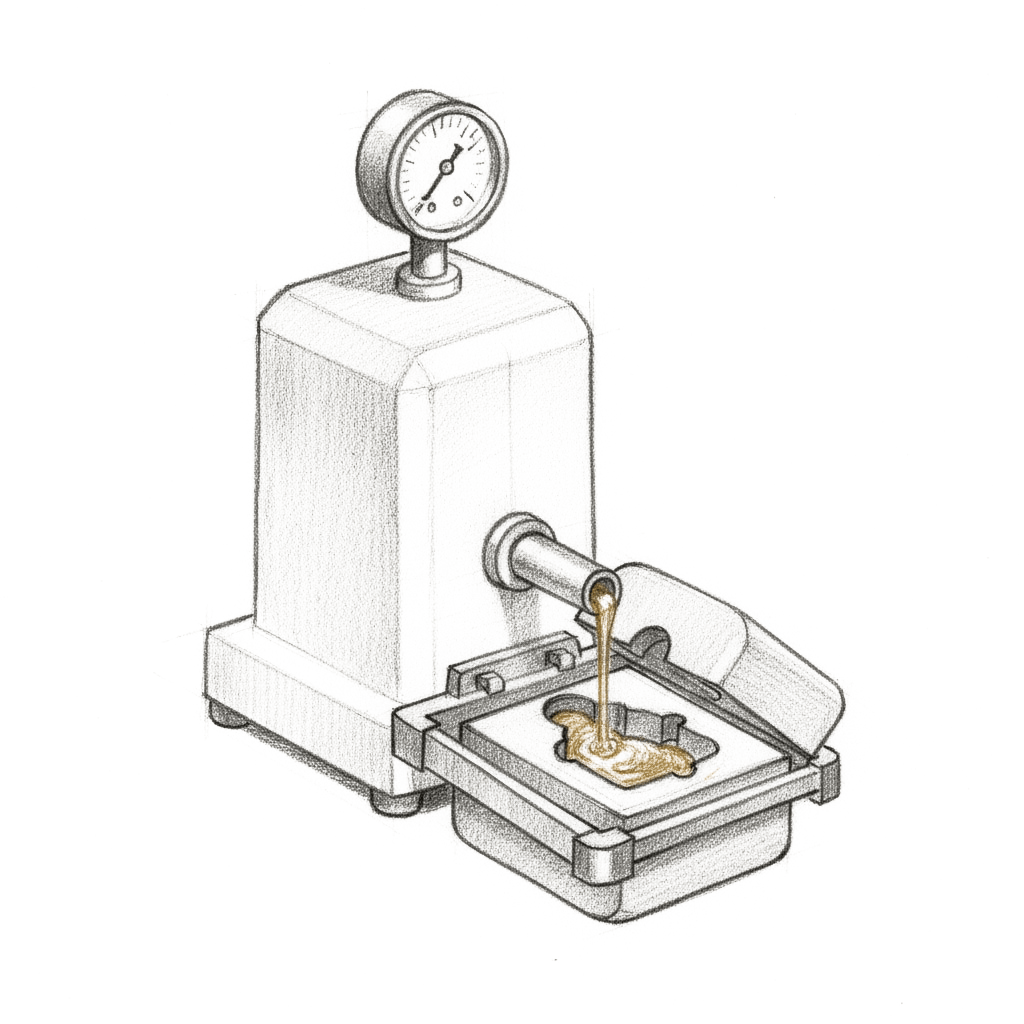
Injecter de la cire fondue dans le moule en caoutchouc pour obtenir les répliques en cire à fondre.
Définition
L'injection de cire consiste à projeter de la cire fondue, sous une légère pression, à l'intérieur d'un moule en caoutchouc afin d'obtenir une réplique exacte du modèle d'origine. Cette réplique, appelée cire (ou « pièce de cire »), reproduit fidèlement la forme du bijou : c'est elle qui sera ensuite reliée à un arbre de coulée puis détruite par la chaleur lors de la fonte à la cire perdue.
Concrètement, on ne fond jamais directement le métal dans le caoutchouc : la cire sert d'intermédiaire jetable. C'est une étape de multiplication du modèle, qui permet de produire plusieurs exemplaires identiques d'une même bague ou d'un même maillon à partir d'un seul moule. La précision de l'injection détermine la netteté des détails, l'absence de bulles et la finesse des parois — bref, tout ce que le métal restituera ensuite à l'identique.
Les étapes
- Préparer la cire à injecter. On fait fondre une cire à modeler spécifique (souvent colorée, vert, rouge ou bleu) dans le réservoir d'un injecteur de cire, un appareil chauffant régulé. La cire est maintenue à température constante, généralement autour de 65 à 75 °C, juste assez fluide pour s'écouler sans être brûlante. Une cire trop chaude se rétracte trop en refroidissant ; trop froide, elle ne remplit pas les détails.
- Talquer le moule. On saupoudre l'intérieur des deux faces du moule en caoutchouc d'un peu de talc, puis on chasse l'excédent en soufflant délicatement. Cette fine pellicule facilite le démoulage et empêche la cire d'adhérer au caoutchouc.
- Refermer et presser le moule. On réassemble les deux moitiés du moule en respectant les repères (clés ou ergots) pour un alignement parfait. On le maintient fermement entre deux plaques rigides, à la main ou dans une presse, afin que la pression d'injection n'écarte pas les faces (ce qui créerait une « bavure »).
- Injecter la cire. On applique l'orifice de coulée du moule contre la buse de l'injecteur, puis on déclenche brièvement l'injection. La cire fondue, poussée par un léger air comprimé, remplit toute l'empreinte. Le geste dure une à deux secondes : un appui ferme et régulier, sans à-coup.
- Laisser figer. On maintient le moule fermé quelques instants, le temps que la cire se solidifie complètement à l'intérieur. Ouvrir trop tôt déforme la pièce encore molle.
- Ouvrir et démouler. On sépare doucement les deux faces du moule et on extrait la cire avec précaution, en la soutenant pour ne pas casser les parties fines (une griffe, une bélière, un anneau fin). La pièce porte encore son canal d'alimentation, vestige de l'injection.
- Contrôler la cire. À la loupe binoculaire, on inspecte la réplique : détails nets, absence de bulle d'air, de manque ou de retassure. Une cire défectueuse est refondue et réinjectée — c'est l'avantage de cette étape, le matériau est recyclable à l'infini.
- Ébavurer. On retire délicatement la fine ligne de joint laissée par la rencontre des deux faces du moule, ainsi que les éventuels excès, à l'aide d'un outil tiède ou d'un scalpel.
- Répéter. On relance le cycle autant de fois que nécessaire pour obtenir la série de cires voulue. Chaque pièce validée est mise de côté en attendant le montage sur l'arbre de coulée, première marche vers la fonte à la cire perdue et, après décochage, vers le bijou en métal.
Outils, matières & gestes associés
Le cœur de l'étape est l'injecteur de cire : un réservoir chauffant à température réglable, équipé d'une buse et d'un système de mise sous pression (air comprimé ou piston). Autour, on trouve le moule en caoutchouc (parfois en silicone pour les modèles fragiles), deux plaques de serrage ou une presse manuelle, du talc, et des outils de finition tiédis pour l'ébavurage. La matière première est la cire à modeler spéciale fonderie, formulée pour brûler proprement sans laisser de résidu dans le moule réfractaire.
On recourt à l'injection de cire dès qu'il faut reproduire un modèle en série ou en plusieurs exemplaires : alliances, chaînes, montures de chaton destinées à recevoir un diamant ou un saphir, breloques, fermoirs. C'est le pont entre la CAO-FAO ou le modèle maître taillé à la main, et la production en métal précieux.
Pour aller plus loin
L'injection de cire s'inscrit dans la chaîne de la fonte à la cire perdue : elle suit la fabrication du moule en caoutchouc et précède le montage sur l'arbre de coulée, l'enrobage dans le plâtre réfractaire, puis le décochage qui libère le métal coulé. Elle dialogue aussi avec la CAO-FAO, qui produit aujourd'hui beaucoup de modèles maîtres, et avec la cire à modeler sculptée à la main.
Une fois la pièce sortie de fonderie, elle rejoint les étapes classiques d'atelier : limer et ébarber les canaux d'alimentation, souder les éléments, puis polir à la main avant le sertissage de la pierre. L'injection de cire n'est donc que la première brique d'un long savoir-faire.
Erreurs fréquentes & conseils de pro
- Cire trop chaude ou trop froide. Trop chaude, elle se rétracte en figeant et la pièce perd ses cotes ; trop froide, elle se fige avant d'avoir rempli les détails fins (manques sur une griffe ou une galerie). Le bon réglage de température est la clé.
- Pression d'injection mal dosée. Trop forte, elle écarte les faces du moule et crée des bavures épaisses ; trop faible, elle laisse des manques et des bulles d'air. On adapte la pression à la finesse du modèle.
- Oublier le talc (ou en mettre trop). Sans talc, la cire colle et se déchire au démoulage ; en excès, le talc empâte les détails et émousse les arêtes vives.
- Ouvrir le moule trop tôt. La cire encore molle se déforme ou se casse. Un peu de patience à chaque cycle évite bien des rebuts.
- Négliger le contrôle à la loupe. Une bulle invisible à l'œil nu deviendra un défaut dans le métal après fonte, qu'il faudra rattraper au prix d'un long travail de lime. Mieux vaut écarter la cire défectueuse et la refondre.
La fonte à la cire perdue, dont l'injection de cire est l'avatar industriel moderne, est l'une des plus anciennes techniques de l'humanité : on a retrouvé des objets en métal coulés selon ce principe vieux de plus de 5 000 ans, notamment dans la vallée de l'Indus et chez les orfèvres de l'Antiquité. Le geste de couler un modèle en cire pour le remplacer par du métal n'a pratiquement pas changé dans son principe. Ce qui a évolué, c'est l'outillage : l'injecteur de cire sous pression et le moule en caoutchouc, apparus au XXe siècle avec la bijouterie de série, ont simplement permis de multiplier un modèle à l'identique et à volonté — là où l'orfèvre antique devait re-sculpter chaque cire à la main.
Questions fréquentes
Quelle est la différence entre l'injection de cire et la fonte à la cire perdue ?
L'injection de cire n'est qu'une étape de la fonte à la cire perdue. L'injection consiste à fabriquer la réplique en cire à partir du moule en caoutchouc. La fonte à la cire perdue désigne tout le procédé : on enrobe ensuite cette cire dans un plâtre réfractaire, on la fait fondre et brûler pour qu'elle disparaisse (d'où « perdue »), et on remplit le vide laissé par du métal en fusion.
À quoi sert exactement l'injection de cire ?
Elle sert à reproduire un modèle en un ou plusieurs exemplaires identiques. Plutôt que de sculpter chaque bijou à la main, l'atelier crée un moule du modèle maître puis y injecte de la cire autant de fois qu'il le faut. Chaque cire deviendra ensuite un bijou en métal après fonte. C'est ce qui permet, par exemple, de produire une série d'alliances rigoureusement semblables.
Pourquoi utilise-t-on de la cire et pas directement du métal ?
Parce que le caoutchouc du moule ne supporterait pas le métal en fusion, et parce que la cire offre une matière facile à mouler, à contrôler et à recycler. La cire reproduit fidèlement les moindres détails, puis sera proprement détruite par la chaleur. Le métal, lui, n'est coulé qu'à la toute fin, dans un moule en plâtre réfractaire capable de résister à de très hautes températures.
Peut-on injecter n'importe quelle forme de bijou ?
Presque, mais les formes très fines ou en contre-dépouille demandent du soin : une bélière filiforme ou une fine griffe risquent de se rompre au démoulage. On adapte alors la souplesse du moule (silicone), la température et la pression. Certains modèles complexes sont d'ailleurs conçus directement en CAO-FAO pour faciliter cette étape.
Comment reconnaître un défaut d'injection sur la cire ?
À la loupe, on cherche trois choses : des manques (zones non remplies, signe d'une cire trop froide ou d'une pression trop faible), des bulles d'air emprisonnées, et des bavures excessives le long de la ligne de joint (signe d'un moule mal serré). Toute cire douteuse est écartée et refondue : c'est bien moins coûteux que de corriger le défaut une fois le métal coulé.
Un projet qui demande ce savoir-faire ?
Nos artisans joailliers pratiquent injection de cire et tous les gestes du métier à Issy & Châtillon — création, transformation, réparation.