L'atelier › Cire à modeler
Cire à modeler
Avant l'or et l'argent, il y a souvent la cire. Cette matière modeste, sculptée à la main ou à la fraise, devient le modèle original d'un bijou. C'est la première pierre d'un savoir-faire millénaire : la fonte à la cire perdue.
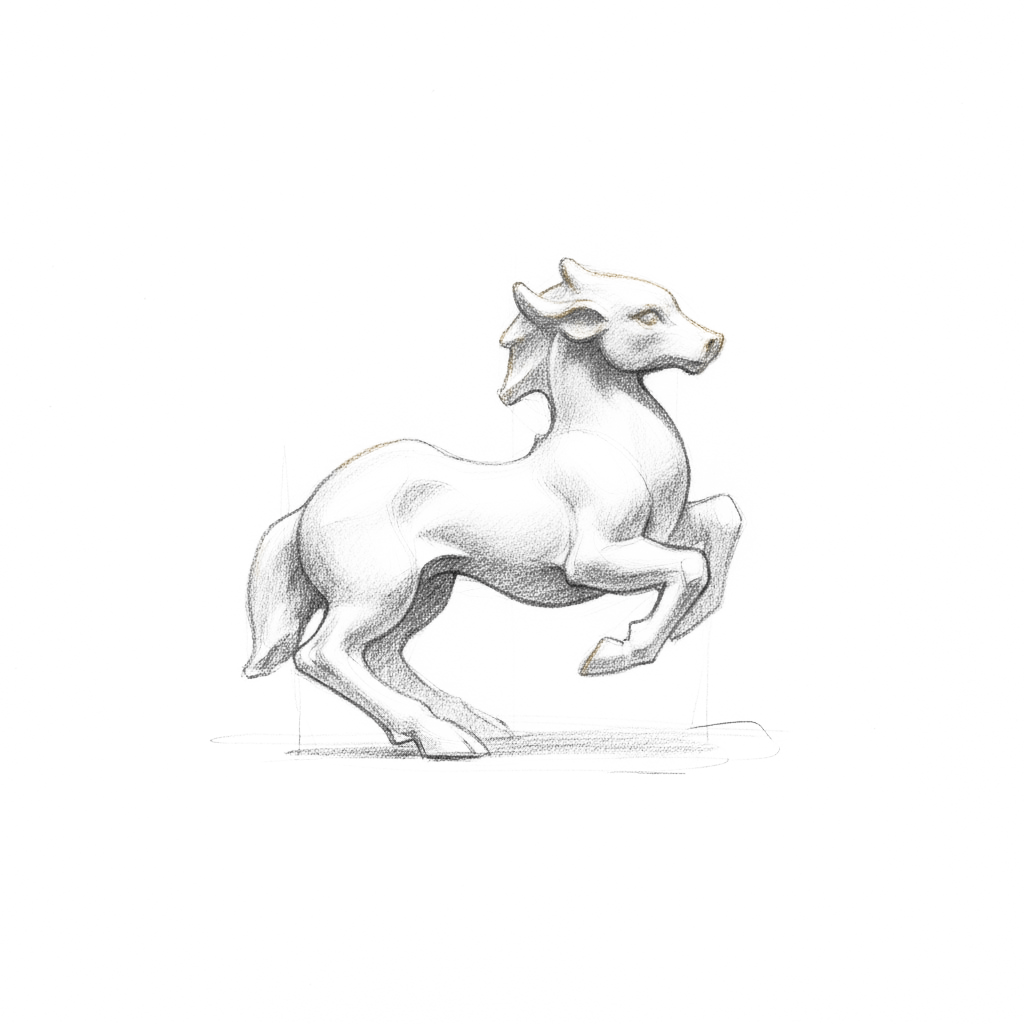
Cire dure ou souple sculptée pour créer le modèle original destiné à la fonte à la cire perdue.
Définition
La cire à modeler est une matière souple ou dure que le bijoutier sculpte, lime, grave ou modèle pour réaliser le modèle original d'un bijou. Ce modèle de cire est ensuite noyé dans un plâtre réfractaire, puis fondu et évacué par la chaleur : la cavité laissée vide est remplie de métal en fusion. C'est le principe de la fonte à la cire perdue, l'une des plus anciennes techniques de l'atelier de joaillerie.
En pratique, on distingue plusieurs familles de cires selon leur dureté et leur usage : la cire dure (en blocs ou en tubes préformés pour bagues), travaillée comme un petit bloc de matière à usiner ; la cire souple ou molle, modelée à la main et à chaud comme de l'argile ; et la cire d'injection destinée à reproduire des séries. Toutes partagent une qualité essentielle : elles brûlent proprement, sans laisser de cendres qui viendraient gâter la fabrication du bijou.
Caractéristiques & usage
Le bijoutier choisit sa cire d'abord selon sa dureté, repérable à sa couleur car les fabricants codent chaque type par une teinte : verte pour les cires les plus dures (réservées aux ciselures fines, aux galeries et aux détails précis), bleue ou violette pour les duretés intermédiaires (le tout-venant de la sculpture de bague), rouge ou rose pour les plus tendres et flexibles. La cire dure se comporte comme un métal tendre : on peut la scier au bocfil, la limer, la percer et la graver à l'échoppe.
Les emplois en bijouterie sont nombreux :
- Sculpter une bague à la main à partir d'un tube de cire dure : on perce le doigt à la bonne taille au triboulet, puis on dégrossit la forme à la lime et à la fraise.
- Modeler un volume organique (une fleur, une feuille, une pampille) à la cire molle chauffée, déposée goutte à goutte.
- Créer un modèle maître destiné ensuite au moule en caoutchouc et à l'injection de cire pour produire une série.
- Préparer les emplacements de pierres en creusant déjà les loges, que le sertisseur reprendra après la fonte pour un serti à griffes ou un serti clos.
Pour travailler la cire, l'établi se dote d'outils spécifiques : spatules chauffantes (stylo à cire à température réglable), petites fraises, limes à cire à grosses dents qui ne s'encrassent pas, et fil chaud pour les coupes nettes. On modèle, on ajoute, on retire, et l'on contrôle sans cesse à la loupe binoculaire. Une fois le modèle terminé, on lui ajoute une tige de coulée en cire avant la mise en moule. Pour la reconnaître : la cire à modeler de bijouterie est dense, un peu cassante pour les plus dures, et garde une finesse de détail qu'aucune bougie ordinaire n'offre. Côté sécurité, la cire fond à basse température (souvent autour de 60 à 75 °C) mais ne doit jamais être surchauffée : les vapeurs sont irritantes, on travaille donc en local ventilé, sans flamme nue à proximité du bloc.
Outils, matières & gestes associés
Les outils du modelage en cire diffèrent de ceux du métal : spatules et stylos chauffants, fraises montées sur micromoteur, limes à cire à denture grossière, fil chaud, et un bon éclairage avec loupe binoculaire. Le triboulet et le marteau de bijoutier servent peu ici, mais redeviendront indispensables sur le métal après la fonte.
La cire à modeler n'est qu'une étape : elle disparaît pour laisser place à l'or 750/585/375, à l'argent 925 ou au platine. Le choix de la cire dépend du projet : une cire dure verte pour une galerie ajourée et précise destinée à recevoir un diamant ou un saphir ; une cire plus souple pour une bélière ou une pampille au galbe doux.
Pour aller plus loin
La cire à modeler ouvre toute la chaîne de la fonte à la cire perdue : après elle viennent l'arbre de coulée, le décochage du plâtre, puis le polissage et le sertissage. Pour les séries, elle dialogue avec le moule en caoutchouc et l'injection de cire, ainsi qu'avec la CAO-FAO qui produit aujourd'hui des modèles de cire par usinage ou impression 3D.
Sur le métal issu de la fonte, le bijoutier reprend ensuite les gestes classiques de l'établi : limer, souder les éléments, recuire et polir à la main. Pour comprendre l'aboutissement d'un bijou créé en cire, voir notre guide Bijou sur mesure à Issy et Châtillon.
Erreurs fréquentes & conseils de pro
- Choisir une cire trop tendre pour un détail fin : les galeries, griffes et ciselures demandent une cire dure (verte). Une cire molle se déforme dès qu'on la manipule et le détail s'effondre.
- Surchauffer la spatule : une pointe trop chaude fait bouillonner la cire, crée des bulles internes qui apparaîtront comme des trous (porosités) dans le métal après la fonte.
- Oublier le retrait du métal : la cire et le plâtre se contractent légèrement, l'or aussi en refroidissant. Un modèle taillé exactement à la cote finale donnera une bague trop petite. Le professionnel anticipe ce retrait.
- Négliger les parois trop fines : une zone amincie à l'excès peut ne pas se remplir de métal (manque de coulée) ou casser au décochage. On garde une épaisseur de matière suffisante.
- Laisser des poussières ou des cheveux sur le modèle avant la mise en moule : tout corps étranger imprime sa marque dans le métal et alourdit le travail de polissage.
La fonte à la cire perdue n'a rien d'une invention moderne : on l'utilisait déjà il y a plus de 5 000 ans. L'un des plus célèbres témoignages est une petite statuette de danseuse retrouvée à Mohenjo-daro, dans la vallée de l'Indus, coulée selon ce procédé. Plus près de nous, les orfèvres de la Renaissance, dont Benvenuto Cellini, décrivaient déjà précisément le modelage en cire. Aujourd'hui encore, malgré la CAO et l'impression 3D, beaucoup de joailliers sculptent leur premier modèle exactement comme leurs ancêtres : une spatule chaude, un bloc de cire, et la patience de la main.
Questions fréquentes
Quelle est la différence entre la cire à modeler et la cire d'injection ?
La cire à modeler sert à sculpter à la main un modèle original, unique. La cire d'injection, plus fluide, est injectée sous pression dans un moule en caoutchouc pour reproduire en série un modèle déjà existant. La première crée, la seconde reproduit.
À quoi sert concrètement la cire à modeler dans la fabrication d'un bijou ?
Elle permet de créer le modèle original du bijou avant qu'il n'existe en métal. Ce modèle de cire est noyé dans un plâtre puis fondu : le vide laissé est rempli d'or ou d'argent. C'est le cœur de la fonte à la cire perdue, qui transforme une idée en pièce métallique.
Comment reconnaître les différentes cires de bijouterie ?
Principalement à leur couleur, qui code leur dureté : vert pour les cires dures et précises, bleu ou violet pour les duretés moyennes, rouge ou rose pour les cires tendres et flexibles. Au toucher, une cire dure est cassante et se lime finement ; une cire molle se modèle entre les doigts une fois chauffée.
Peut-on voir la cire sur le bijou fini ?
La cire a-t-elle été remplacée par l'ordinateur et l'impression 3D ?
Pas remplacée, mais complétée. La CAO-FAO produit aujourd'hui des modèles par usinage ou impression 3D, souvent dans une résine ou une cire spéciale. Mais de nombreux joailliers continuent de sculpter à la main pour le sur-mesure : la cire reste imbattable pour ressentir le volume et improviser. Les deux approches coexistent à l'atelier.
Un projet qui demande ce savoir-faire ?
Nos artisans joailliers pratiquent cire à modeler et tous les gestes du métier à Issy & Châtillon — création, transformation, réparation.