
L'atelier › Laminer
Laminer
Avant d'être une bague ou un fil de chaîne, l'or est un petit lingot épais et trapu. Le laminage, c'est le geste qui l'allonge, l'affine et le transforme en matière de travail. Un passage à la fois, l'artisan apprivoise l'épaisseur et apprend à écouter le métal.
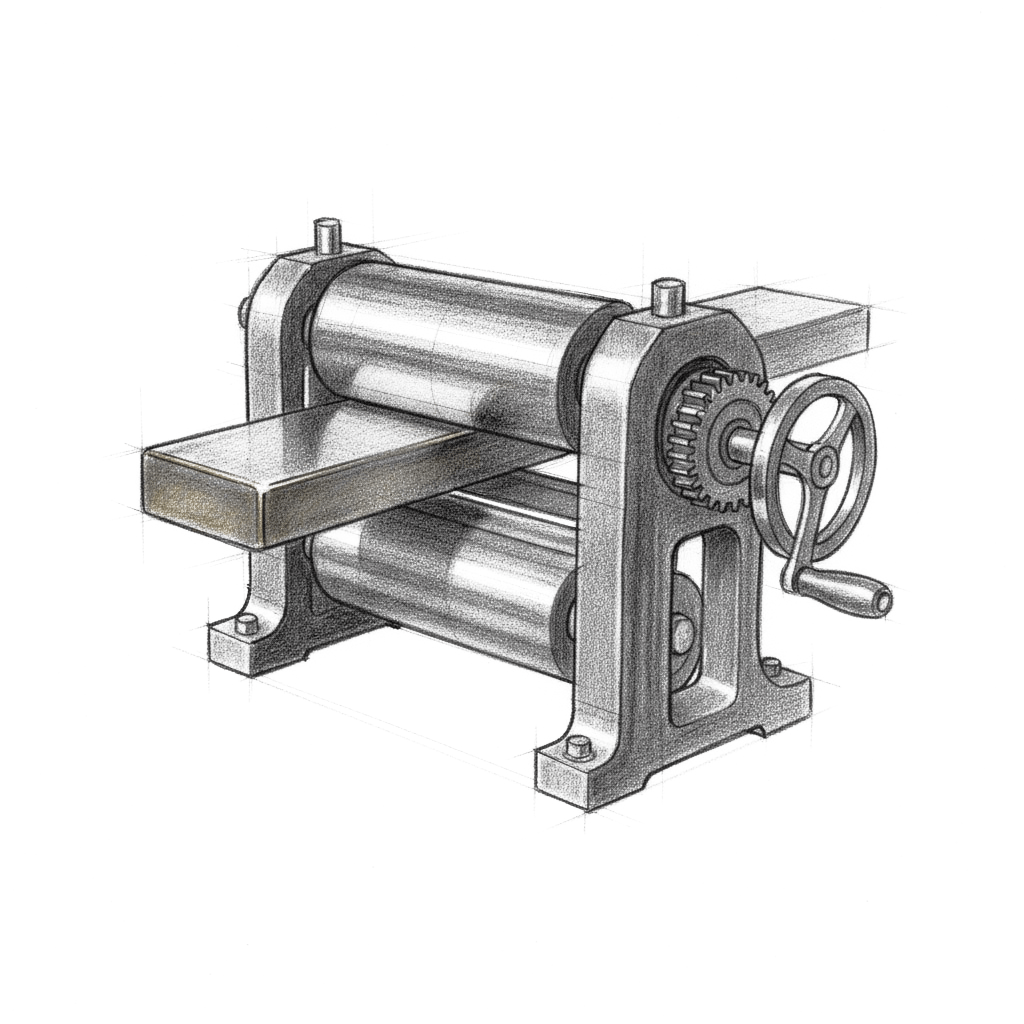
Réduire l'épaisseur d'un lingot, d'une plaque ou d'un fil en le passant entre les rouleaux du laminoir.
Définition
Laminer, c'est réduire l'épaisseur d'un lingot, d'une plaque ou d'un fil en le faisant passer entre les deux rouleaux d'acier d'un laminoir. À chaque passage, on resserre l'écartement des rouleaux : le métal s'amincit, s'allonge et prend la forme voulue — plaque plate côté rouleaux lisses, fil carré ou demi-jonc côté cannelures. C'est l'un des tout premiers gestes de mise en forme appris à l'établi.
Mais laminer n'est pas seulement « écraser » : le métal qu'on déforme à froid s'écrouit, c'est-à-dire qu'il durcit et devient cassant. Le vrai savoir-faire consiste à alterner passages au laminoir et recuits au chalumeau, pour redonner au métal sa souplesse avant qu'il ne se fissure. Laminer, c'est donc autant un geste de mécanique qu'un dialogue avec la matière.
Le geste, pas à pas
Voici le déroulé d'un laminage de plaque, tel qu'on le pratique à l'établi, du lingot recuit jusqu'à l'épaisseur visée.
- Préparer et recuire le métal. On part d'un lingot ou d'une plaque propre. On le recuit d'abord au chalumeau (l'or ou l'argent rougit doucement, rouge sombre dans l'atelier en pénombre), puis on le laisse refroidir ou on le décape. Un métal recuit est tendre : il se laminera sans forcer ni fissurer.
- Régler l'écartement des rouleaux. On approche les rouleaux du laminoir à plat sur l'épaisseur du métal, puis on desserre légèrement la molette pour que la plaque entre sans coincer. On ne serre jamais brutalement : la règle d'or est « peu de réduction, beaucoup de passages ».
- Engager le métal, bien droit. Une main tient la plaque face à la fente, perpendiculaire aux rouleaux, l'autre main est sur la manivelle. On présente le bord d'attaque bien d'équerre : un engagement de travers donne une plaque gauchie ou en biseau.
- Tourner régulièrement. On entraîne la manivelle d'un mouvement souple et continu. Les rouleaux happent le métal et le tirent. On accompagne la plaque sans la pousser ni la retenir : on la guide simplement pour qu'elle reste droite à la sortie.
- Resserrer d'un cran, repasser. À chaque passage on resserre la molette d'une fraction. On peut faire pivoter la plaque d'un quart de tour entre deux passes pour étaler l'allongement dans les deux sens et garder une forme régulière.
- Surveiller l'écrouissage. On sent le métal devenir plus dur, plus « sonnant ». Dès qu'il résiste, qu'il sonne sec ou qu'un bord commence à se craqueler, on s'arrête et on recuit à nouveau. En général, on recuit toutes les deux à quatre réductions selon l'alliage.
- Contrôler l'épaisseur. On mesure régulièrement au pied à coulisse ou à la jauge. On approche la cote finale par petits crans, sans la dépasser : un métal trop aminci ne se « rajoute » pas.
- Finir et nettoyer. La plaque sortie peut être légèrement planée sur le tas pour la redresser, puis limée sur les bords avant sciage. On essuie toujours les rouleaux après usage et on les protège (un voile d'huile) contre la rouille.
Sécurité : les rouleaux happent tout ce qui s'engage — on travaille manches relevées, sans gants flottants, cheveux attachés, sans bijou aux doigts, en gardant les mains à distance de la fente. Lors du recuit, on manipule le chalumeau dans un poste ventilé et le métal chaud à la pince.
Outils, matières & gestes associés
L'outil maître est le laminoir : deux rouleaux d'acier trempé entraînés par une manivelle (ou un moteur sur les modèles d'atelier). La partie lisse lamine les plaques ; les gorges étagées en forme de V ou de demi-rond servent à étirer les fils (carré, rectangle, demi-jonc) qui passeront ensuite à la filière pour le fil rond. Autour, on retrouve le chalumeau pour le recuit, le tas et le marteau pour redresser, le pied à coulisse pour mesurer.
- On lamine surtout les métaux ductiles : l'or 750/585/375, l'argent 925, le cuivre et le laiton pour les maquettes. Le platine se lamine aussi mais demande plus de force et des recuits adaptés.
- Le laminage prépare la matière première de presque tout le reste : plaques pour emboutir un chaton, bandes pour former un jonc à cintrer, fils pour tréfiler et fabriquer des maillons.
Pour aller plus loin
Laminer ne va jamais seul. Il forme un couple inséparable avec recuire, qui efface l'écrouissage entre les passages. En aval, le fil laminé carré rejoint souvent la filière pour être tréfilé en fil rond ; la plaque laminée part vers l'emboutissage, le planage ou le cintrage.
C'est l'opposé complémentaire du martelage : tous deux déforment le métal à froid, mais le laminoir le fait régulièrement et en continu, là où le marteau travaille point par point. Toute cette famille de gestes relève de la mise en forme, première grande étape avant l'assemblage et le sertissage.
Erreurs fréquentes & conseils de pro
- Serrer trop fort d'un coup. Vouloir gagner du temps en réduisant beaucoup à chaque passage déchire le métal, marque les rouleaux et fatigue le mécanisme. La bonne méthode : petites réductions, nombreux passages.
- Oublier de recuire. Continuer à laminer un métal écroui, c'est le voir se fendre, se cloquer ou casser net. Au moindre durcissement, on s'arrête et on recuit.
- Engager la plaque de travers. Un bord d'attaque pas d'équerre donne une plaque gauche, en éventail ou plus épaisse d'un côté. On présente toujours le métal bien perpendiculaire à la fente.
- Laminer un métal sale ou avec une inclusion. Une poussière de meule, un grain de soudure ou une saleté incrustée se grave dans la plaque à chaque passage et devient un défaut indélébile. On part d'une surface propre.
- Négliger les rouleaux. Des rouleaux rouillés, rayés ou mal essuyés impriment leurs défauts dans tout ce qu'on lamine. On les nettoie et on les huile légèrement après usage.
Le laminoir est l'un des plus anciens outils de transformation du métal, mais sa diffusion doit beaucoup à Léonard de Vinci, qui en dessina un dans ses carnets dès la fin du XVe siècle. Avant l'apparition de rouleaux fiables, les artisans amincissaient l'or uniquement au marteau, à la force du poignet — un travail long et imprécis. C'est d'ailleurs cette extraordinaire ductilité de l'or qui rend tout cela possible : un seul gramme peut, par battage et laminage répétés, être étiré en une feuille de près d'un mètre carré, si fine qu'elle en devient translucide et laisse passer une lueur verdâtre. C'est le principe de la feuille d'or des doreurs, descendante directe du geste de laminer.
Questions fréquentes
Quelle différence entre laminer et marteler ?
Les deux déforment le métal à froid, mais autrement. Marteler, c'est frapper coup par coup avec un marteau sur le tas : on contrôle localement, idéal pour bomber, redresser ou texturer. Laminer, c'est faire passer le métal en continu entre deux rouleaux : la réduction est régulière, uniforme et bien plus rapide pour amincir une grande surface ou étirer un fil sur sa longueur.
À quoi sert le laminage dans la fabrication d'un bijou ?
Pourquoi faut-il recuire le métal pendant le laminage ?
Peut-on laminer n'importe quel métal ?
Comment obtient-on un fil carré plutôt qu'une plaque ?
Un projet qui demande ce savoir-faire ?
Nos artisans joailliers pratiquent laminer et tous les gestes du métier à Issy & Châtillon — création, transformation, réparation.